Bép Cắt Plasma Bị Cháy: Nguyên Nhân Và Cách Khắc Phục
Bép cắt plasma bị cháy là tình trạng thường gặp trong quá trình vận hành máy cắt Plasma, đặc biệt khi máy hoạt động liên tục hoặc thông số cắt chưa được thiết lập phù hợp. Khi bép bị cháy, lỗ phun có thể bị biến dạng, hồ quang không còn ổn định và chất lượng đường cắt giảm rõ rệt.
Nếu tiếp tục sử dụng bép đã bị cháy hoặc biến dạng, đường cắt có thể xuất hiện nhiều xỉ, mép cắt không đều và làm tăng mức tiêu hao linh kiện.
Vậy nguyên nhân nào khiến bép cắt plasma bị cháy? Có phải chỉ do sử dụng lâu hay còn liên quan đến dòng điện, khí cắt, chiều cao mỏ và điện cực? Hãy cùng MaxCut tìm hiểu chi tiết trong bài viết dưới đây.
Bép Cắt Plasma Bị Cháy Có Dấu Hiệu Gì?
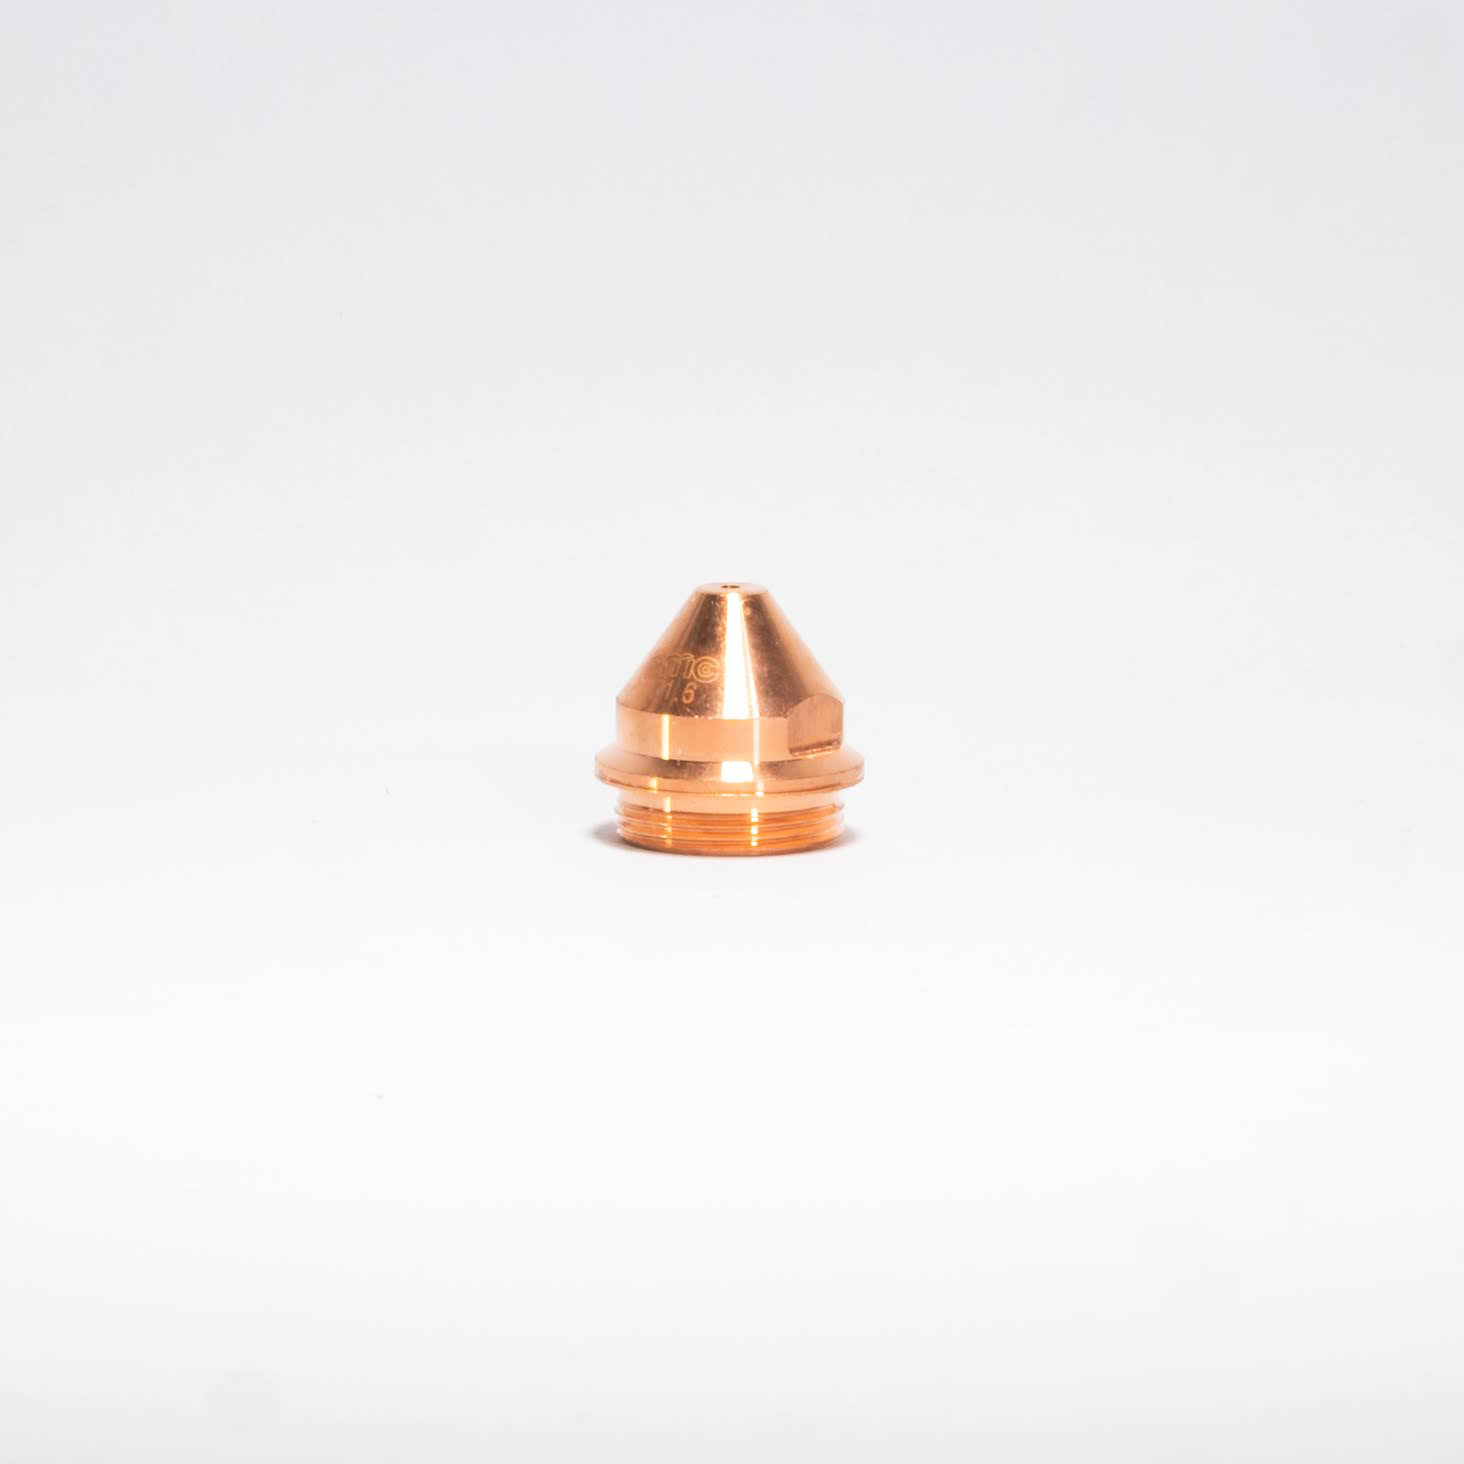
Trước khi tìm nguyên nhân, người vận hành cần nhận biết những dấu hiệu cho thấy bép đang có vấn đề.
Một số dấu hiệu phổ biến gồm:
– Lỗ phun của bép không còn tròn đều.
– Mép lỗ bép xuất hiện vết cháy hoặc xém.
– Lỗ phun bị rộng hoặc biến dạng.
– Bề mặt bép có dấu hiệu nóng chảy.
– Hồ quang hoạt động không ổn định.
– Đường cắt xuất hiện nhiều xỉ.
– Mép cắt bị nghiêng hoặc không đều.
– Chất lượng cắt giảm dù các thông số khác không thay đổi.
Trong trường hợp bép cắt plasma bị cháy, không nên tiếp tục sử dụng quá lâu vì hình dạng lỗ phun đã thay đổi có thể ảnh hưởng đến khả năng định hình hồ quang.
Tuy nhiên, cần phân biệt bép bị cháy với tình trạng bép chỉ bị bám xỉ hoặc bẩn bên ngoài. Nếu chỉ có xỉ bám trên bề mặt nhưng lỗ phun vẫn nguyên vẹn, nguyên nhân có thể nằm ở chế độ cắt hoặc vật liệu.
Vì Sao Bép Cắt Plasma Bị Cháy?
Có nhiều nguyên nhân khiến bép Plasma nhanh cháy hoặc biến dạng. Trong thực tế, một chiếc bép có thể bị ảnh hưởng bởi nhiều yếu tố cùng lúc thay vì chỉ do một nguyên nhân duy nhất.
Các nguyên nhân thường gặp gồm:
- Dòng điện cắt quá cao.
- Chiều cao mỏ cắt không phù hợp.
- Khí cắt không đủ hoặc không ổn định.
- Điện cực đã bị mòn.
- Bép không phù hợp với nguồn Plasma.
- Tốc độ cắt không phù hợp.
- Vật liệu hoặc phôi không ổn định.
- Mỏ cắt bị lệch hoặc lắp ráp không đúng.
Việc xác định đúng nguyên nhân sẽ giúp hạn chế tình trạng thay bép liên tục nhưng lỗi vẫn tiếp diễn.
Bép Cắt Plasma Bị Cháy Do Dòng Điện Quá Cao
Dòng điện là một trong những nguyên nhân cần kiểm tra đầu tiên khi bép cắt plasma bị cháy.
Mỗi loại bép được thiết kế để hoạt động trong một phạm vi dòng điện nhất định. Khi dòng điện thực tế vượt quá mức phù hợp, nhiệt lượng tác động lên bép tăng lên và có thể khiến lỗ phun nhanh bị mòn hoặc biến dạng.
Ví dụ, nếu hệ thống được thiết lập ở mức dòng điện cao hơn khả năng làm việc của loại bép đang sử dụng, nhiệt lượng tập trung tại khu vực đầu bép có thể tăng đáng kể.
Khi đó, người dùng có thể quan sát thấy:
– Lỗ bép nhanh bị rộng.
– Mép lỗ phun bị cháy.
– Bép bị biến dạng.
– Tuổi thọ bép giảm.
Vì vậy, khi bép cắt plasma bị cháy liên tục, cần kiểm tra lại dòng điện thực tế và đối chiếu với thông số kỹ thuật của bép.
Chiều Cao Mỏ Không Đúng Làm Bép Plasma Nhanh Cháy
Chiều cao giữa mỏ cắt và bề mặt vật liệu có ảnh hưởng trực tiếp đến quá trình cắt.
Nếu mỏ quá thấp, đầu bép có thể ở quá gần phôi. Trong một số trường hợp, xỉ nóng hoặc hồ quang có thể tác động trực tiếp lên đầu bép, làm tăng nguy cơ cháy và biến dạng.
Ngược lại, nếu mỏ quá cao, hồ quang có thể bị kéo dài, khiến khả năng tập trung hồ quang giảm và đường cắt không đạt yêu cầu.
Vì vậy, khi kiểm tra tình trạng bép cắt plasma bị cháy, người vận hành nên kiểm tra cả chiều cao cắt và hệ thống điều khiển độ cao của mỏ.
Đặc biệt với máy Plasma CNC, cảm biến chiều cao và chế độ điều khiển THC cần được kiểm tra nếu bép liên tục gặp vấn đề bất thường.
Khí Cắt Không Ổn Định Khiến Bép Dễ Bị Cháy
Khí cắt có vai trò quan trọng trong quá trình Plasma. Khí không chỉ tham gia vào quá trình tạo hồ quang mà còn giúp làm mát khu vực đầu mỏ.
Nếu áp suất khí không đủ, lưu lượng không ổn định hoặc khí bị lẫn nhiều tạp chất, quá trình cắt có thể bị ảnh hưởng.
Khi bép cắt plasma bị cháy, nên kiểm tra:
– Áp suất khí.
– Lưu lượng khí.
– Đường ống dẫn khí.
– Bộ lọc khí.
– Van điều áp.
– Tình trạng rò rỉ.
– Chất lượng khí sử dụng.
Nếu khí không đáp ứng yêu cầu, nhiệt lượng tại đầu mỏ có thể tăng và làm giảm tuổi thọ của bép.
Điện Cực Mòn Có Khiến Bép Plasma Bị Cháy Không?
Có. Bép và điện cực là hai linh kiện tiêu hao hoạt động trong cùng một cụm mỏ Plasma. Khi điện cực đã mòn nhiều nhưng vẫn tiếp tục sử dụng, hồ quang có thể hoạt động không ổn định.
Điều này có thể làm ảnh hưởng đến bép và khiến lỗ phun nhanh xuống cấp.
Do đó, nếu bép cắt plasma bị cháy nhiều lần dù dòng điện và khí cắt đã được kiểm tra, người dùng nên kiểm tra cả điện cực.
Không nên chỉ thay bép mới mà bỏ qua điện cực đã quá mòn vì vấn đề có thể tiếp tục xảy ra.
Bép Cắt Plasma Bị Cháy Do Chọn Sai Loại Bép
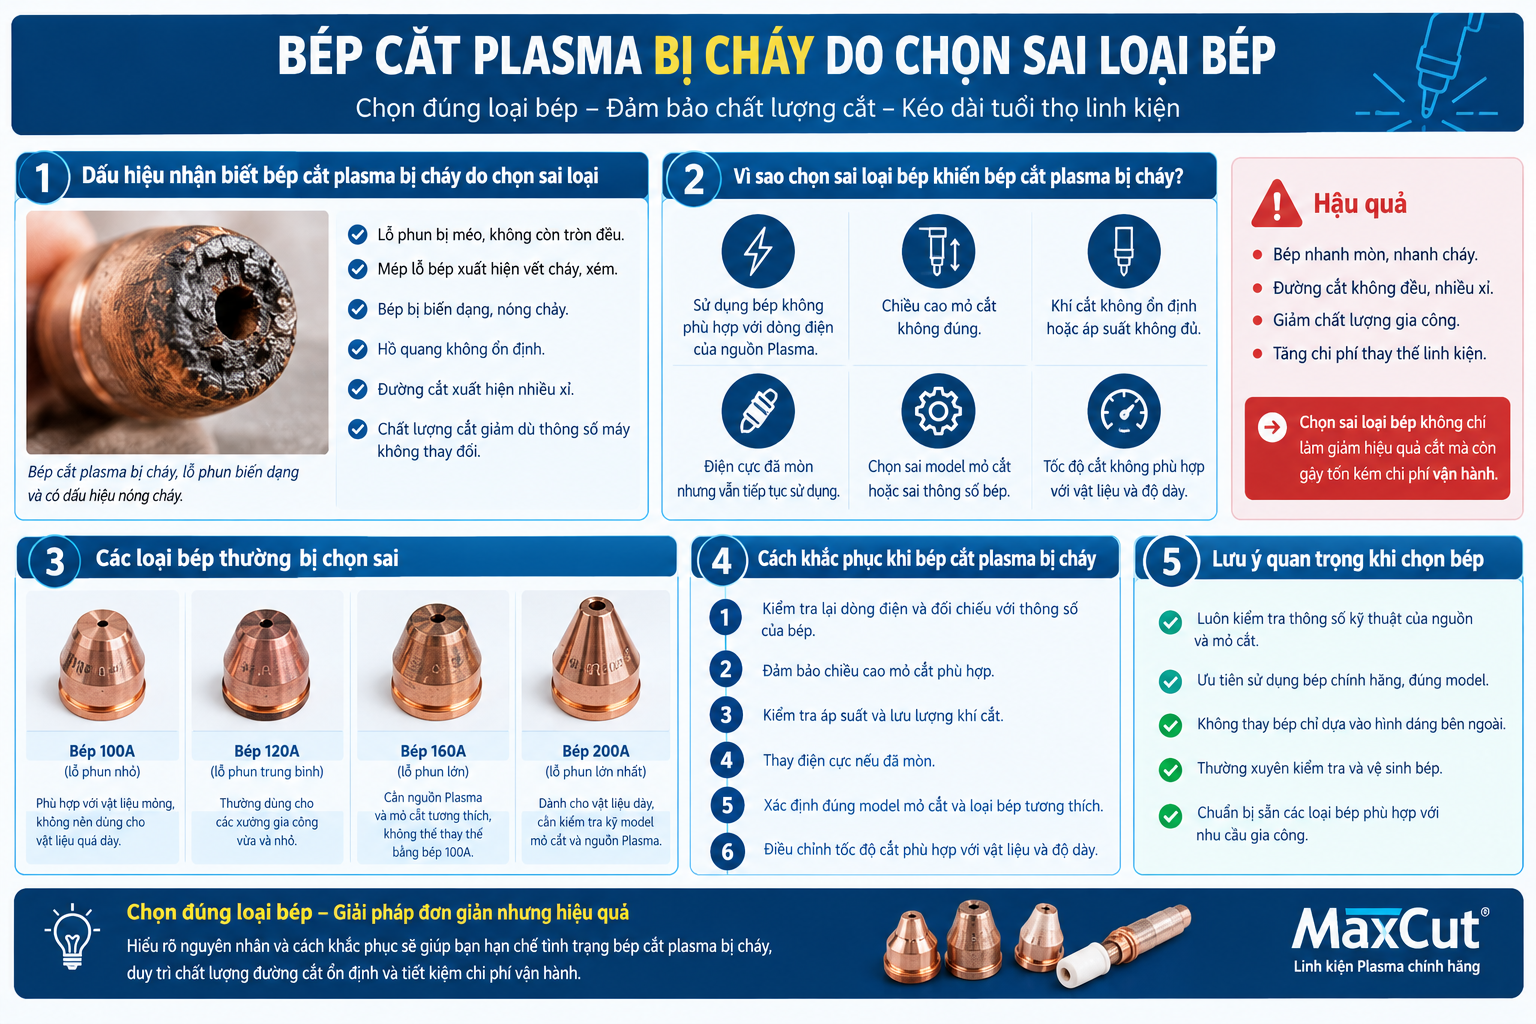
Một nguyên nhân khác là sử dụng bép không phù hợp với nguồn hoặc mỏ cắt.
Hai loại bép có thể có hình dáng tương tự nhau nhưng chưa chắc có cùng thông số kỹ thuật. Nếu sử dụng linh kiện không tương thích, hồ quang có thể không hoạt động theo thiết kế.
Khi lựa chọn bép, cần kiểm tra:
– Model nguồn Plasma.
– Model mỏ cắt.
– Dòng điện.
– Mã bép.
– Kích thước lỗ phun.
– Loại khí sử dụng.
– Khuyến nghị của nhà sản xuất.
Nếu bép cắt plasma bị cháy ngay sau thời gian sử dụng ngắn, cần kiểm tra lại khả năng tương thích trước khi tiếp tục thay bép mới.
Tốc Độ Cắt Không Phù Hợp Cũng Có Thể Làm Hỏng Bép
Tốc độ di chuyển của mỏ ảnh hưởng đến lượng nhiệt truyền vào vật liệu và quá trình hình thành đường cắt.
Nếu tốc độ cắt quá chậm, nhiệt lượng tập trung nhiều hơn tại khu vực gia công. Ngược lại, tốc độ quá cao có thể khiến hồ quang không xuyên tốt qua vật liệu.
Do đó, khi bép cắt plasma bị cháy, không nên chỉ kiểm tra bép mà cần xem xét cả tốc độ cắt và các thông số liên quan.
Đối với máy CNC, nên thiết lập tốc độ theo bảng thông số của nguồn Plasma và điều chỉnh theo từng loại vật liệu, độ dày.
Phôi Cắt Không Ổn Định Có Ảnh Hưởng Đến Bép Không?
Có. Tình trạng phôi cũng có thể ảnh hưởng đến đầu mỏ trong quá trình gia công.
Nếu bề mặt vật liệu không bằng phẳng, phôi bị cong hoặc hệ thống điều khiển chiều cao hoạt động không chính xác, khoảng cách giữa bép và vật liệu có thể thay đổi trong quá trình cắt.
Trong trường hợp đầu mỏ tiến quá gần phôi, nguy cơ bép bị tác động bởi nhiệt và xỉ nóng sẽ tăng lên.
Vì vậy, nếu bép cắt plasma bị cháy lặp lại tại những vị trí nhất định trên phôi, nên kiểm tra độ phẳng vật liệu và hệ thống điều khiển chiều cao.
Cách Kiểm Tra Khi Bép Cắt Plasma Bị Cháy
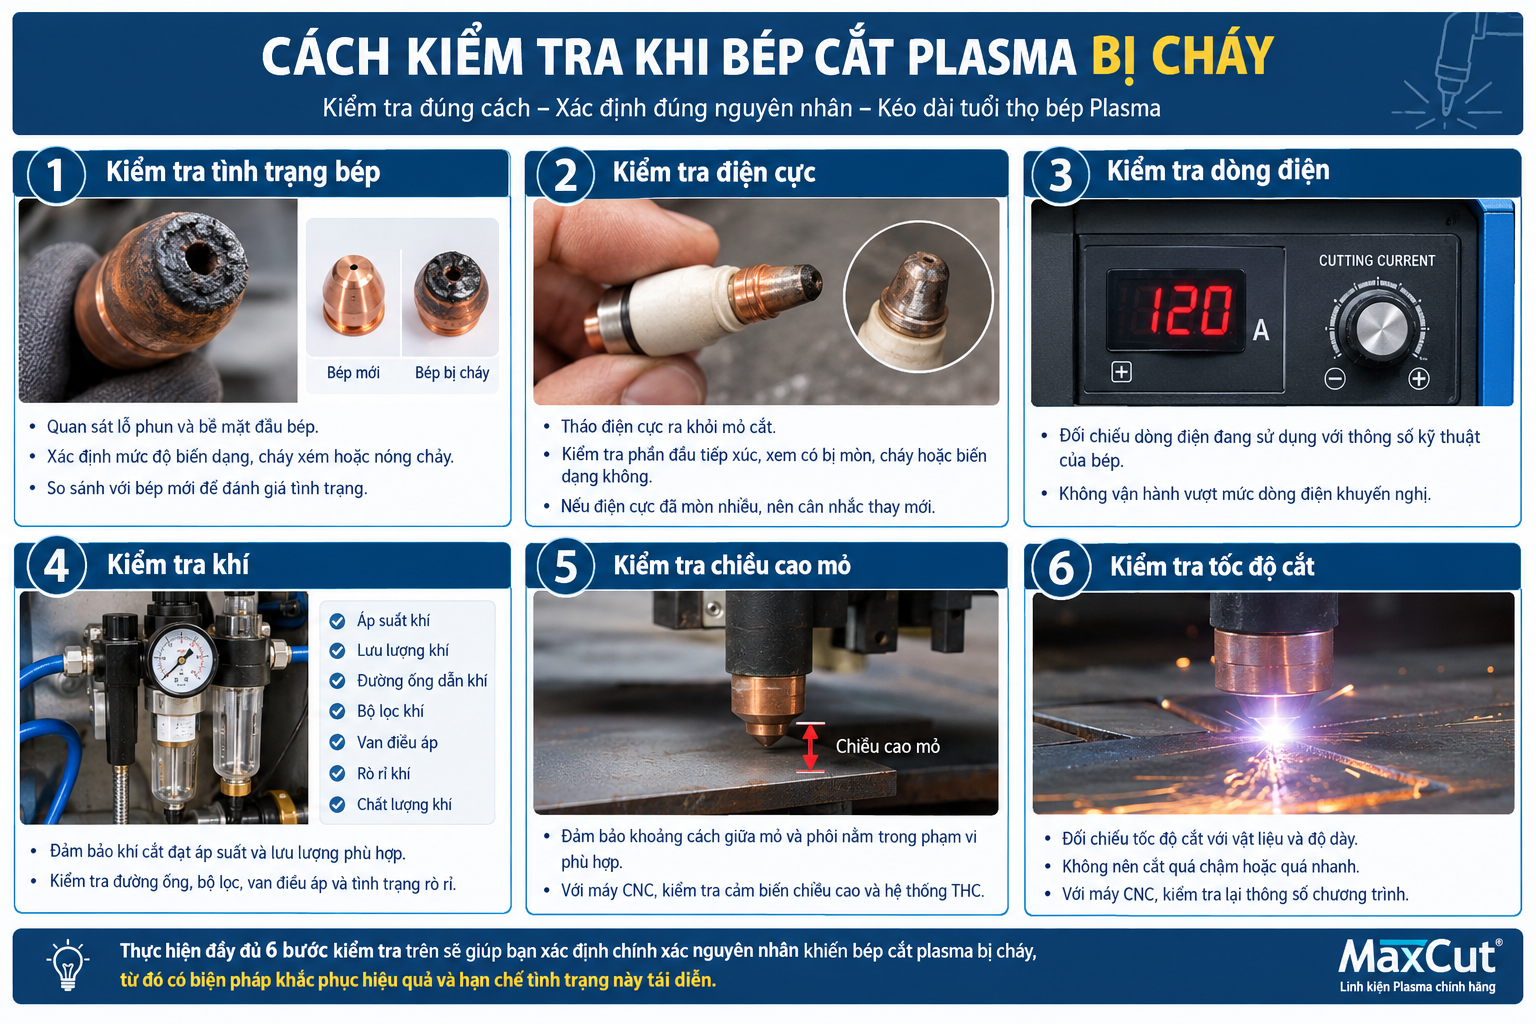
Khi phát hiện bép có dấu hiệu cháy, không nên thay ngay mà không tìm nguyên nhân.
Có thể kiểm tra theo trình tự sau:
Bước 1: Kiểm tra tình trạng bép
Quan sát lỗ phun và bề mặt đầu bép để xác định mức độ biến dạng.
Bước 2: Kiểm tra điện cực
Tháo điện cực và kiểm tra phần đầu tiếp xúc. Nếu điện cực đã mòn nhiều, nên cân nhắc thay mới.
Bước 3: Kiểm tra dòng điện
Đối chiếu dòng điện đang sử dụng với thông số của bộ linh kiện.
Bước 4: Kiểm tra khí
Kiểm tra áp suất, lưu lượng và đường dẫn khí.
Bước 5: Kiểm tra chiều cao mỏ
Đảm bảo khoảng cách giữa mỏ và phôi nằm trong phạm vi phù hợp.
Bước 6: Kiểm tra tốc độ cắt
Đối chiếu tốc độ với vật liệu và độ dày đang gia công.
Thực hiện lần lượt các bước trên giúp xác định nguyên nhân chính xác hơn thay vì chỉ thay bép mới.
Cách Hạn Chế Bép Cắt Plasma Bị Cháy
Để hạn chế tình trạng bép cắt plasma bị cháy, người vận hành có thể áp dụng một số biện pháp sau:
– Sử dụng đúng loại bép theo nguồn và mỏ cắt.
– Không vận hành vượt mức dòng điện khuyến nghị.
– Kiểm tra áp suất và lưu lượng khí thường xuyên.
– Đảm bảo khí sạch và đường dẫn không bị rò rỉ.
– Kiểm tra điện cực định kỳ.
– Thiết lập chiều cao mỏ phù hợp.
– Không để mỏ va chạm trực tiếp với phôi.
– Điều chỉnh tốc độ theo vật liệu và độ dày.
– Thay bép khi lỗ phun đã biến dạng rõ rệt.
– Kiểm tra hệ thống điều khiển chiều cao trên máy CNC.
Những thao tác này không chỉ giúp hạn chế bép bị cháy mà còn góp phần duy trì chất lượng đường cắt ổn định hơn.
Khi Nào Nên Thay Bép Cắt Plasma?
Không phải cứ có một ít xỉ bám trên bép là phải thay mới. Điều quan trọng là kiểm tra hình dạng và tình trạng thực tế của lỗ phun.
Nên cân nhắc thay bép khi:
– Lỗ phun bị méo.
– Lỗ bép bị rộng bất thường.
– Mép lỗ bị cháy.
– Bép xuất hiện dấu hiệu nóng chảy.
– Đường cắt giảm chất lượng rõ rệt.
– Hồ quang không còn ổn định.
– Bép đã đạt mức hao mòn theo khuyến nghị của nhà sản xuất.
Nếu thay bép mới nhưng tình trạng bép cắt plasma bị cháy vẫn tiếp tục xuất hiện, cần tìm nguyên nhân từ hệ thống thay vì tiếp tục thay linh kiện.
Phân Biệt Bép Cắt Plasma Bị Cháy Và Bị Bám Xỉ
Đây là hai tình trạng khá dễ nhầm lẫn.
Bép bị bám xỉ:
Xỉ hoặc kim loại nóng bám ở bên ngoài bép nhưng lỗ phun vẫn tương đối nguyên vẹn. Trong trường hợp này có thể kiểm tra và vệ sinh theo hướng dẫn của nhà sản xuất.
Bép bị cháy hoặc biến dạng:
Lỗ phun bị méo, rộng, không còn tròn đều hoặc phần đầu bép có dấu hiệu nóng chảy. Khi đó, khả năng định hình hồ quang có thể bị ảnh hưởng và cần xem xét thay thế.
Việc phân biệt đúng giúp tránh thay linh kiện không cần thiết hoặc tiếp tục sử dụng bép đã hỏng.
Bép Cắt Plasma MaxCut Phù Hợp Cho Nhiều Hệ Thống Plasma
Khi bép cắt plasma bị cháy, việc thay bép mới chỉ là một phần của quá trình xử lý. Quan trọng hơn là phải xác định nguyên nhân khiến linh kiện bị hao mòn bất thường.
MaxCut cung cấp nhiều dòng bép cắt đồng nguồn Plasma phục vụ các nhu cầu gia công khác nhau. Khi cần kiểm tra loại bép phù hợp, khách hàng có thể cung cấp:
– Model nguồn Plasma.
– Model mỏ cắt.
– Dòng điện sử dụng.
– Độ dày vật liệu.
– Hình ảnh bép đang dùng.
– Mã linh kiện nếu có.
Dựa trên các thông tin này, MaxCut có thể hỗ trợ kiểm tra loại bép phù hợp với thiết bị.
Ngoài bép cắt Plasma, MaxCut còn cung cấp các linh kiện tiêu hao khác như điện cực Plasma và phụ kiện cho hệ thống cắt Plasma.
Hotline/Zalo MaxCut: 0396 884 409